


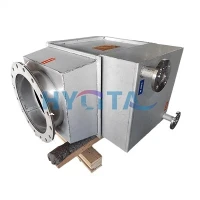
Seamos realistas: si trabaja con calderas, sabrá que el escalado del economizador es el asesino silencioso de la eficiencia. Aumenta con el tiempo, se acumula capa por capa en los tubos y, de repente, estás quemando mucho más combustible del que deberías, lidiando con el tiempo de inactividad y desperdiciando dinero. Como equipo que suministra piezas para intercambiadores de calor economizadores (consulte nuestraIntercambiador de calor economizadorlínea, por cierto), vemos este problema todos los días. Analicemos qué es realmente el escalamiento, por qué sucede y qué puede hacer para detenerlo en seco. En primer lugar, la incrustación no es sólo una "acumulación de agua dura": es la precipitación de minerales como calcio, magnesio y sílice del agua de alimentación de la caldera, adhiriéndose a las paredes internas de los tubos del economizador. El trabajo completo del economizador es precalentar el agua de alimentación utilizando el calor de escape, por lo que si esos tubos se bloquean con incrustaciones, la transferencia de calor cae como una roca. Eso significa que su caldera tiene que trabajar más, usar más energía y las reparaciones se vuelven costosas rápidamente. Hemos visto a clientes pasar de una eficiencia de combustión del 85% al 70% en solo seis meses porque se saltaron la prevención de incrustaciones; no vale la pena tomar atajos aquí.
En primer lugar, hablemos de la calidad del agua de alimentación porque representa el 90% de la batalla. La mayoría de las incrustaciones comienzan con agua en mal estado, simple y llanamente. Si su agua de alimentación tiene altos niveles de dureza disuelta (dureza = iones de calcio y magnesio), estos reaccionarán para formar compuestos insolubles cuando se calienten en el economizador. Piense en ello como hacer cal en su tetera en casa: exactamente la misma química, pero mucho más grande. Entonces, ¿qué soluciona esto? Tratamiento del agua, no solo agregar una gota de algo y dar por terminado el día. Algunos chicos prueban suavizantes de zeolita de sodio, que intercambian iones de dureza por sodio, pero eso solo funciona si no se trata de sílice (otro culpable a gran escala). La sílice es complicada porque permanece disuelta en agua caliente pero precipita cuando las temperaturas superan los 340 °F, que es exactamente donde operan los tubos economizadores. Para la sílice, necesita sistemas de ósmosis inversa (RO) o desmineralización para eliminarla antes de que el agua de alimentación llegue al economizador. Hemos tenido clientes que analizaron su agua de alimentación y encontraron 20 ppm de sílice; eso es un desastre a punto de suceder. Si se asocia con una empresa de tratamiento de agua de buena reputación para realizar pruebas periódicas y ajustar la química, reducirá el riesgo de incrustaciones a la mitad incluso antes de tocar el economizador.
A continuación, la selección de materiales importa más de lo que la gente cree. Muchos operadores de calderas compran las piezas más baratas que pueden encontrar y, cuando se trata de economizadores, eso suele significar acero al carbono básico. Espere, pero espere: ni siquiera el acero al carbono es todo igual y usar el grado incorrecto puede empeorar el sarro. ¿Por qué? Porque el acero al carbono reacciona con las impurezas del agua y el gas para formar capas de óxido rugosas a las que las incrustaciones se adhieren muy fácilmente. Recomendamos nuestroEconomizador de acero al carbonolínea para clientes que necesitan piezas duraderas y rentables, pero solo cuando se combinan con el tratamiento de agua adecuado. Para calderas de mayor presión o plantas con agua extradura, impulsamos opciones de aleaciones como acero inoxidable o cuproníquel, que tienen superficies más lisas a las que las incrustaciones no pueden agarrarse tan bien. También resisten la corrosión, lo cual es una ventaja porque la corrosión y las incrustaciones a menudo van de la mano (la corrosión crea picaduras donde se forman las incrustaciones). El año pasado tuvimos un cliente que cambió de un economizador genérico de acero al carbono a uno especializado: la misma agua, las mismas condiciones operativas y su tasa de escala se redujo en un 75 % en los primeros tres meses. Eso no es una casualidad; La elección del material afecta directamente la adhesión de las incrustaciones.


Luego están las rutinas de operación y mantenimiento en las que la mayoría de los equipos se quedan dormidos. Comencemos con la velocidad del flujo. Si el agua de alimentación se mueve demasiado lento a través de los tubos del economizador, los minerales se sedimentan y se acumulan. Si se mueve demasiado rápido, se produce erosión y desgaste. El punto óptimo suele ser de 3 a 10 pies por segundo, y eso es algo que puede ajustar con los controles de la bomba. Trabajamos con los clientes para ajustar sus tasas de flujo como parte de nuestros paquetes de soporte, y es una solución simple que marca una gran diferencia. Otro gran problema es la purga regular, no sólo la purga continua, sino la purga periódica. La purga continua elimina las impurezas de la superficie, pero la purga periódica (soplar una pequeña cantidad de agua a intervalos) elimina el lodo concentrado en el fondo del tambor de la caldera antes de que pueda ingresar al economizador. La mayoría de las plantas hacen esto una vez por turno, pero para entornos de riesgo de alta escala, sugerimos dos veces por turno. Además, no se salte las limpiezas programadas, pero cuando las limpie, utilice el método correcto. La limpieza con ácido es común, pero demasiado ácido puede dañar los tubos, especialmente si son de aleación. Recomendamos una limpieza mecánica (como el cepillado de tubos) para incrustaciones leves o una limpieza química con una solución de ácido fosfórico que es más suave con los metales. Y por amor a todas las cosas eficientes, no espere hasta que la cal sea lo suficientemente espesa como para reducir la transferencia de calor antes de limpiar; programe inspecciones cada 3 a 6 meses, dependiendo de la calidad del agua.
Espera, no nos olvidemos del lado del gas: el escape que calienta el economizador. Si los gases de combustión que ingresan a su economizador tienen altos niveles de dióxido de azufre (por la quema de combustible con alto contenido de azufre), eso puede crear ácido sulfúrico cuando se condensa en los tubos fríos. La corrosión ácida corroe las paredes del tubo, creando superficies rugosas a las que se adhieren las incrustaciones. Por eso, comprobar la calidad del combustible también es parte de la prevención. Si está quemando fueloil pesado o carbón, es posible que deba agregar un paso de desulfuración al combustible o ajustar la temperatura de entrada del economizador para mantenerlo por encima del punto de rocío ácido (generalmente entre 280 °F y 300 °F, dependiendo del contenido de azufre). Por eso nuestroRecuperación de calor de escapeLos sistemas están diseñados para funcionar con su tipo de combustible específico; los ajustamos para evitar la acumulación de ácido y al mismo tiempo maximizar la reutilización de energía térmica. Tuvimos un cliente que cambió a combustible bajo en azufre para reducir las emisiones, pero las incrustaciones relacionadas con el ácido se detuvieron casi de la noche a la mañana. No se trata sólo de beneficios medioambientales, sino también de prevención de incrustaciones.
Otro truco que hemos aprendido durante años en el juego: herramientas de monitoreo en línea. No se puede arreglar lo que no se mide, ¿verdad? La instalación de sensores que rastrean el pH, la conductividad, la temperatura de la superficie del tubo y la caída de presión del agua de alimentación a través del economizador le permite detectar las incrustaciones tempranamente. La caída de presión es un claro indicio: si comienza a subir de manera constante, eso significa que se están acumulando sarro y bloqueando los tubos. Nuestro equipo puede ayudarlo a configurar el monitoreo básico o integrarlo con su sistema existente, para que reciba alertas en tiempo real en lugar de esperar pruebas de rendimiento trimestrales. Uno de nuestros clientes más nuevos instaló sensores de temperatura en sus tubos economizadores y notó una caída de 10 °F en la temperatura del agua de salida en cuatro semanas; entraron allí y encontraron una fina capa de sarro que les habría costado $10 mil dólares mensuales en combustible adicional si la hubieran ignorado. Son las alertas pequeñas y tempranas las que ahorran mucho dinero.
Y hablemos de productos químicos, pero no simplemente de desechar cualquier inhibidor de incrustaciones al azar. Los inhibidores de incrustaciones funcionan secuestrando iones minerales para que no puedan formar incrustaciones duras, convirtiéndolos en lodos blandos que pueden ser eliminados. Pero hay que elegir el inhibidor adecuado para la química del agua. Para el escalado de calcio, necesita algo como fosfonatos o poliacrilatos; para la sílice, se necesitan polímeros especializados que la mantengan disuelta. El error que cometen la mayoría de las plantas es utilizar un inhibidor único que no se dirige a su tipo de escala específico. Trabajamos con los clientes para analizar su agua, luego recomendamos la dosis y el tipo de inhibidor correctos, además los ayudamos a ajustar las tasas de purga para eliminar el lodo ablandado. Una sobredosis de inhibidores es tan mala como una dosis insuficiente: puede causar otros problemas, como espuma en la caldera, por lo que las pruebas no son negociables.
Concluyamos esto con un caso rápido para demostrar que todo funciona. El año pasado, teníamos una planta de fabricación de tamaño mediano con una caldera de 10 toneladas que estaba lidiando con incrustaciones importantes: hacían limpiezas con ácido cada 90 días, el tiempo de inactividad estaba acabando con la producción y los costos de combustible estaban por las nubes. Esto es lo que hicimos: Primero, realizamos una prueba completa de agua y encontramos 18 ppm de dureza y 12 ppm de sílice, además su velocidad de flujo era demasiado baja, 2 pies/seg. Cambiamos su viejo economizador genérico de acero al carbono por nuestro premium.Recuperación de energía térmicaeconomizador, ajustó su bomba de agua de alimentación para alcanzar un caudal de 6 pies/seg y recomendó un inhibidor personalizado y una purga dos veces al día. Seis meses después, la acumulación de sarro fue tan mínima que se saltaron la siguiente limpieza con ácido programada y su eficiencia de combustible pasó del 72 % al 84 %. Eso no es sólo una victoria: así es como realmente funciona la prevención del escalamiento, paso a paso, no con una solución mágica.
En resumen, los pasos clave son: determinar la calidad del agua de alimentación (probar, tratar, no escatimar), elegir el material economizador adecuado para sus condiciones, fijar rutinas sólidas de operación y mantenimiento (flujo, purga, inspecciones), observar el lado del gas para detectar riesgos de ácido, utilizar el monitoreo en línea para detectar problemas tempranamente y no adivinar sobre los productos químicos: obtenga asesoramiento personalizado. El escalado no es inevitable, es algo que puedes controlar con la configuración adecuada y un trabajo consistente. Si tiene problemas de escala o desea actualizar su economizador para reducir este problema, nuestro equipo está aquí para ayudarlo a descubrir qué funciona para su configuración.
Referencias
- Asociación Estadounidense de Fabricantes de Calderas. (2022). Mejores prácticas para el mantenimiento del economizador y la prevención de incrustaciones. Boletín técnico ABMA TB-012.
- Lerner, AH y Linsley, DA (2021). Tratamiento de Aguas para Calderas Industriales y Sistemas de Recuperación de Calor. Prensa CRC.
- Agencia Internacional de Energía. (2020). Recuperación de calor de escape para calderas industriales: pautas operativas y de eficiencia. Informe de tecnología industrial de la AIE.
- Agua de Nalco. (2022). Prevención de incrustaciones en tubos economizadores: química, materiales y sinergias operativas. Documento técnico de Nalco TP-418.
- Taylor, D. (2019). Corrosión e incrustaciones en componentes de calderas: causas y mitigación. Revista de Química Industrial, 45(3), 189-205.